 WebMail

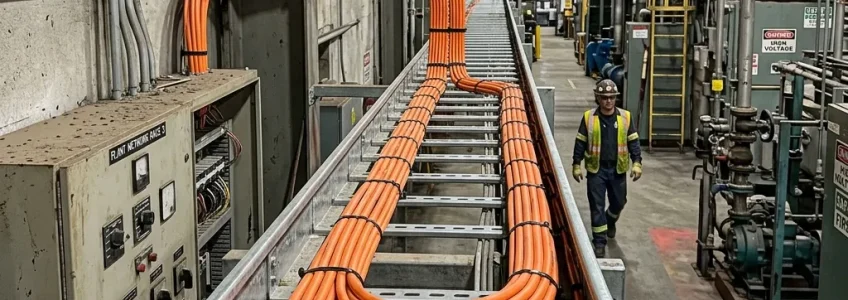
Antalya Fabrika Ağ Altyapısı: Fiber, Endüstriyel Switch ve Hat Ayrımı
Antalya fabrika ağ altyapısı kurarken yapılan temel hata, ofis ağının aynı mantıkla büyütülebileceğini varsaymaktır. Üretim holünde kaynak makinesi, yol alan büyük motorlar ve frekans dönüştürücüler elektriksel olarak gürültülü bir ortam üretir; toz, titreşim ve yaz sıcağı cihazları etiketlerinde yazan çalışma aralığının dışına itebilir. Bu rehber üretim hattında fiberin niçin öne çıktığını, endüstriyel anahtarın ofis anahtarından nerede ayrıldığını, üretim ağının ofis ağından neden ayrı tutulduğunu ve Döşemealtı ile Kepez sanayi bölgelerindeki koşulların bu kararları nasıl değiştirdiğini anlatıyor.
Üretim ağı ile ofis ağı aynı mühendislik değildir
Ofis ağında hedef kapasitedir; üretim ağında hedef, ağın makineyi durdurmamasıdır.
Ofiste bağlantı bir dakika koptuğunda bir dosya kaydı gecikir. Üretim hattında aynı kopma bandın durmasına, yarı işlenmiş ürünün fire olmasına ya da bir vardiyanın sayaç verisinin kaybolmasına yol açabilir. Bu fark üç yerde somutlaşır: kablonun cinsi, cihazın gövdesi ve ağın nasıl bölündüğü.
| Başlık | Ofis ağı | Üretim ağı |
|---|---|---|
| Baskın risk | Kapasite darlığı | Kopma ve hat duruşu |
| Ortam | Klimalı, tozsuz, sabit | Sıcak, tozlu, titreşimli, yer yer ıslak |
| Kablo | Bakır çoğu yerde yeterli | Uzun ve parazitli güzergâhta fiber öne çıkar |
| Cihaz gövdesi | Fanlı, raf tipi | Fansız, DIN ray, geniş sıcaklık aralığı |
| Kesintinin bedeli | Kullanıcı verimi | Duruş, fire, kayıp üretim verisi |
| Değişiklik penceresi | Mesai dışı | Planlı duruşa bağlı |
Tabloyu okurken şu ayrımı akılda tutmak gerekiyor: üretim ağında pahalı olan cihaz değil duruştur. Bu yüzden bir Antalya fabrika ağ altyapısı projesinde önce hangi hattın durmasının ne kadara mal olduğu konuşulur, sonra o hatta ne konacağına karar verilir.
Elektromanyetik girişim: bakırın zorlandığı yer
Parazit kabloyu nasıl bozar
Kaynak makinesinin ark akımı, büyük motorların yol alması ve frekans dönüştürücülerin anahtarlama gürültüsü geniş bir bantta elektromanyetik alan üretir. Bükümlü çift bakır kablo bu alanın içinden geçtiğinde alanın bir bölümünü üzerine alır. Sonuç genellikle net bir kopma değil, sessiz bir bozulmadır: hata sayaçları artar, cihazlar aynı veriyi tekrar tekrar gönderir, hat yavaşlar. Kullanıcı bunu “ağ ağır” diye tarif eder, arıza kaydı açılmaz ve durum aylarca sürebilir.
Fiberin farkı ve bakırın fiziksel sınırı
Fiber ışıkla çalışır ve cam çekirdek elektriksel olarak iletken değildir; çevredeki elektromanyetik alan sinyali bu yüzden etkilemez. İkinci kazanç yapı geçişlerinde ortaya çıkar: ayrı topraklama tesisatı olan iki bina arasında bakır kablo çekildiğinde toprak potansiyeli farkı kablo üzerinden akım sürebilir ve bu akım arayüz kartlarını yorar; fiberde iletken bir yol bulunmadığı için böyle bir akım hattı oluşmaz. Üçüncüsü mesafedir. Bakır veri kablosunda kalıcı hat için 100 m sınırı fiziksel bir sınırdır ve holleri geniş bir tesiste bu mesafe hızla tükenir; çok modlu fiberde standartların 10 Gbit/s için tanımladığı mesafeler yüzlerce metre düzeyindedir.
Bakır kalacaksa nelere dikkat edilir
Her noktaya fiber çekmek gerekmez; makineye giden son birkaç metre çoğu kurulumda bakır kalır. Bu durumda ekranlı kablo kullanmak ve ekranı standartta tanımlı noktalarda topraklamak önem kazanır — topraklanmayan bir ekran koruma sağlamak yerine paraziti taşıyan bir yüzeye dönüşebilir. Güç ve veri kablosunun aynı kanalda uzun mesafe yan yana ilerlememesi, kesişmeleri gerekiyorsa dik açıyla kesişmeleri de yaygın uygulamadır. Ekran topraklaması, ayrım mesafesi ve elektromanyetik uyumluluk standartlarının resmî metinleri için Türk Standardları Enstitüsü kaynaklarına bakabilirsiniz.
Endüstriyel anahtar, saha kabini ve priz seçimi
Fansız gövde ve sıcaklık aralığı
Ofis tipi anahtarların çalışma sıcaklığı tipik olarak 0–45 °C bandındadır; endüstriyel modeller belirgin biçimde daha geniş bir aralık için belgelenir. Fark yalnız etikette kalmaz: ofis cihazı sıcakta önce yavaşlar, sonra kendini yeniden başlatabilir ve bu yeniden başlamalar çoğu zaman ancak hat durduğunda anlaşılır. Endüstriyel anahtarların fansız tasarlanmasının sebebi de ortamdır — fan hem hareketli bir parçadır hem de tozu cihazın içine çeker.
DIN ray, çift besleme ve halka bağlantı
Endüstriyel anahtarlar makine panosundaki DIN raya takılacak biçimde üretilir; böylece cihaz makinenin yanında, kısa kablo mesafesinde durur. Çoğu model iki ayrı besleme girişi kabul eder, yani bir besleme kesildiğinde cihaz çalışmaya devam eder. Yönetilebilir modellerde hatların halka biçiminde bağlanması, kablo yolundaki tek bir kopmanın hattın tamamını düşürmesini önler; bu tasarım özellikle uzun hol boyunca dizilmiş makinelerde tercih edilir.
Priz, konnektör ve titreşim
Üretim sahasında standart bir RJ45 priz iki sebeple zorlanır: titreşim klipsi zamanla gevşetir, toz ve nem temas yüzeyini bozar. Bu yüzden makine yakınında IP sınıflı priz kutuları, yıkanan alanlarda ise vidalı endüstriyel konnektörler kullanılır. Kablonun panoya girdiği noktada gerilim boşaltma yapılması ve kablo yolunun forklift ile yük geçiş hattından uzak tutulması da montaj kalitesini belirleyen ayrıntılardır.
Ofis ağı, üretim ağı ve makine verisi
Ayrım neden gündeme geliyor
Makinelerin üzerindeki kontrol bilgisayarları çoğu zaman üreticinin belirlediği, serbestçe güncellenemeyen yazılımlarla çalışır; bunları ofis bilgisayarlarıyla aynı ağda tutmak, ofis tarafında çıkacak bir zararlı yazılımın üretime ulaşabileceği bir yol bırakır. İkinci sebep trafiktir: yedekleme, video görüşmesi ve büyük dosya aktarımı makine haberleşmesiyle aynı hattı paylaştığında gecikmeye duyarlı protokoller etkilenebilir. Ayrım mantıksal (VLAN) ya da fiziksel olabilir; ikisi arasındaki geçiş bir güvenlik duvarı kuralıyla tanımlanır.
Üçüncü bir segment genellikle atlanır: kamera ve geçiş kontrol cihazları. Hammadde ve sevkiyat alanını izleyen kameralar aynı omurgayı kullanabilir ama aynı segmentte durmaları gerekmez; bu ayrımın saha tarafını depo kamera sistemi yazısında ele alıyoruz. Merkezdeki kabin, patch panel ve etiketleme düzenini ise sistem odası kurulumu yazısında anlatıyoruz.
Makine verisi toplanırken
Duruş süresi, sayaç ve alarm verisini toplamak için makinelerin doğrudan internete açılması gerekmez. Yaygın yaklaşım, üretim tarafında bir toplayıcı bırakmak ve verinin bu noktadan ofis tarafına aktarılmasıdır. Pratik faydası şu: makine ağının adresleme düzeni değiştiğinde raporlama tarafı etkilenmez.
Sahada görülen sorunlardan biri adres çakışmasıdır. Makine üreticileri cihazlarını çoğu zaman benzer varsayılan adres bloklarıyla teslim eder; iki makine yan yana devreye alındığında aynı adres iki cihazda birden bulunabilir ve arıza “yeni makineden sonra ağ bozuldu” biçiminde görünür. Yeni makine gelmeden önce adres planının yazılı olması bu tartışmaların çoğunu önler.
Makine üreticisinin uzaktan erişimi
Üretici çoğu sözleşmede kendi cihazına uzaktan erişim ister. Bu erişimin sürekli açık bırakılması yerine ihtiyaç anında açılıp kapanan, kim tarafından ve ne zaman kullanıldığı kayıt altına alınan bir düzenle verilmesi daha sağlıklıdır. Erişim yönteminin ve kapsamının sözleşmeye yazılmasını isteyin; sözlü mutabakat servis personeli değiştiğinde kayboluyor.
Antalya sanayi sahasının kararlara etkisi
Antalya fabrika ağ altyapısı kararlarının bir bölümü tesisin nerede olduğuna ve hangi işi yaptığına göre değişir. İki başlık neredeyse her tesiste karşımıza çıkıyor.
Üç fazlı hatta dalgalanma
Döşemealtı OSB ve Kepez sanayi bölgesindeki tesislerde büyük motorların ve preslerin yol alması, aynı panodan beslenen hassas cihazlarda anlık gerilim düşümü yaratabilir. Ağ anahtarı bu düşümü çoğu zaman yeniden başlayarak karşılar; hat yeniden kurulana kadar geçen sürede makine haberleşmesi kesilir. Bu yüzden ağ dolabı ve makine kontrol bilgisayarları için kesintisiz güç, üretim tesisinde ofistekinden farklı bir öncelik taşır — ayrıntısı kesintisiz güç kaynağı yazısında. Ağ dolabının beslemesinin makine gücüyle aynı hattan alınmaması da planlama aşamasında verilecek bir karardır.
Yaz sıcağında kabinet içi
Antalya yazında havalandırması sınırlı bir üretim holünde ortam sıcaklığı zaten yüksektir; kapalı bir kabinet buna kendi kaybettiği ısıyı ekler ve içeride ölçülen değer ortamın belirgin biçimde üzerine çıkabilir. Elektronikte sıcaklığın her 10 °C artışının bileşen ömrünü kabaca yarıya indirdiği kabul edilir; yani görünür bir arıza olmasa bile ömür tükenir. Tahminle karar vermemek gerekiyor: kabinet içine bırakılacak basit bir maksimum-minimum termometre bir haftada resmi verir.
Soğutma seçiminde ortam belirleyicidir. Filtreli fan ünitesi düşük maliyet sınıfındadır ve çoğu durumda iş görür; ancak filtre tıkandığında kabinet kendi ısısını dışarı atamaz hâle gelir ve tozlu tesislerde filtre değişimi bakım planına yazılmadığında sessizce atlanır. Dış havanın içeri girmesinin istenmediği tozlu ve nemli ortamlarda kapalı çevrimli ısı değiştirici gündeme gelir.
Sektöre göre değişen koşullar: yıkama suyu, nem ve toz
Gıda ve tarım işleme tesisleri
Antalya’da tesislerin önemli bir bölümü sebze-meyve tasnif ve paketleme, narenciye işleme ve benzeri hatlardır. Buralarda vardiya sonunda zemin ve makineler basınçlı suyla yıkanır; su gövdeden çok kablo girişini ve priz kapağını zorlar. Yıkanan bölgede standart priz kutusu yerine yüksek koruma sınıfı olan contalı çözümler kullanılır; kablonun panoya girmeden önce aşağı doğru bir damlama kıvrımı yapması da suyun kablo üzerinden içeri yürümesini zorlaştırır. Soğuk hacimle sıcak hol arasında gidip gelen güzergâhlarda yoğuşma ayrıca hesaba katılmalıdır.
Mermer, doğaltaş ve aşındırıcı toz
Doğaltaş işleme hatlarında toz ıslak ve aşındırıcıdır; havada asılı kalır, yüzeye yapışır ve kuruduğunda ince bir tabaka bırakır. Bu tabaka fan filtrelerini beklenenden hızlı doldurur, konnektör temas yüzeylerine girer. Böyle tesislerde kabinetin koruma sınıfı yükseltilirken ısı atma yolunun da yeniden düşünülmesi gerekir; sızdırmazlığı artırıp soğutmayı olduğu gibi bırakmak sorunu yer değiştirmekten öteye gitmez.
Duruş penceresi hangi aya denk geliyor
Kablolama ve omurga yenileme işleri üretim tümüyle sürerken ilerlemez. Antalya’da tarım-gıda işleme tesislerinde yoğunluk hasat ve ihracat takvimine bağlıdır ve bu takvim turizmin yoğun olduğu aylarla her zaman örtüşmez; yani “sezon dışı” tanımı tesisten tesise değişir. Proje takvimini kendi planlı duruşunuzun üzerine oturtmak ve işin bölümlere ayrılıp ayrılamayacağını en baştan konuşmak gerekiyor.
Servise gelmeden kendiniz yapabileceğiniz kontroller
Aşağıdaki kontroller özel bir cihaz gerektirmiyor ve mevcut Antalya fabrika ağ altyapısı hakkında gelen tekliflerden daha fazla bilgi verir. Sonuçları yazılı tutarsanız teklifler de karşılaştırılabilir hâle gelir.
- Kesinti günlüğü. Kopmanın olduğu saati ve o anda hangi büyük makinenin devreye girdiğini bir hafta boyunca not edin. Kopmalar belirli bir makinenin çalışmasıyla üst üste düşüyorsa sorunu yalnız ağ cihazında aramak zaman kaybı olabilir.
- Sıcaklık ölçümü. Ağ dolabının içine maksimum-minimum termometre koyun, bir hafta sonra en yüksek değeri okuyun ve cihaz etiketindeki çalışma aralığıyla karşılaştırın.
- Filtre ve fan bakışı. Kabinet filtresi tozla kapanmış mı, fan gerçekten dönüyor mu? Kapağı açtığınızda içerisi dışarıdan hissedilir biçimde sıcaksa ölçüm yapmanın vakti gelmiştir.
- Hata sayacı. Yönetilebilir bir anahtarınız varsa arayüzünden port hata sayaçlarına bakın. Belirli bir portta hata sayısı sürekli artıyorsa o hattın kablosu, konnektörü ve güzergâhı gözden geçirilmelidir.
- Sürekli ping. Makine ile veri toplayıcı arasında birkaç saat sürekli ping bırakın. Kayıp ve gecikme sıçramalarının saatleri birinci maddedeki günlükle örtüşüyor mu?
- Güzergâh turu. Veri kablosu güç kablosuyla aynı kanalda uzun mesafe yan yana mı gidiyor, kaynak makinesinin kablo demetinin yanından mı geçiyor? Bu bir gözle kontrol işidir ve çoğu zaman şaşırtır.
- Ayrım testi. Ofisteki bir bilgisayardan makine kontrol ekranının adresine erişilebiliyor mu? Erişilebiliyorsa pratikte ofis ile üretim ağı ayrı değildir.
- Yedek ve yapılandırma. Elinizde yedek bir anahtar var mı, mevcut cihazların yapılandırma yedeği alınmış mı? Yedeği olmayan bir cihaz arızalandığında iş, cihaz temininden çok yapılandırmayı yeniden kurmakta uzar.
Maliyet sınıfı, tipik süre ve teklif alırken sorulacak sorular
Antalya fabrika ağ altyapısı işlerinde standart bir bedel yoktur; hol sayısı, mesafeler, mevcut kablo yolunun durumu ve üretimin durdurulabilirliği sonucu değiştirir. Kalemlerin birbirine göre ağırlığı ve tipik süresi ise öngörülebilir.
| İş | Tipik süre | Maliyet sınıfı |
|---|---|---|
| Mevcut ağın ölçümü, hata sayacı ve güzergâh denetimi | 1-2 gün | Düşük |
| Ağ dolabı sıcaklık ve toz denetimi, filtre düzenlemesi | Yarım-1 gün | Düşük |
| Tek üretim holüne saha kabini ve endüstriyel anahtar kurulumu | 2-5 gün | Orta |
| Ofis ve üretim ağının ayrılması, geçiş kurallarının yazılması | 2-5 gün | Orta |
| Yıkanan alanlarda IP sınıflı priz ve konnektör dönüşümü | 2-5 gün | Orta |
| Holler arası fiber omurga çekimi, sonlandırma ve ölçüm | 1-3 hafta | Yüksek |
| Tesis genelinde yapısal kablolama yenileme | 3-8 hafta | Çok yüksek |
| Makine verisi toplama noktasının kurulması (makine protokolleri önden netleşmeli) | 1-2 hafta | Değişken |
| Ağ dolabı ve kontrol bilgisayarları için kesintisiz güç düzenlemesi | 1-2 gün | Orta |
Teklif alırken sorun
- Kablo güzergâhları tesis yerleşim planı üzerinde mi gösterilmiş, yoksa yalnız metraj mı yazıyor?
- Hangi hatlarda fiber, hangilerinde bakır öngörülmüş ve bu ayrım hangi gerekçeyle yapılmış?
- Fiber tipi ve sonlandırma yöntemi belirtilmiş mi; devreye alırken ölçüm raporu teslim edilecek mi?
- Önerilen anahtarların çalışma sıcaklığı aralığı nedir, fansız mı, besleme girişi tek mi çift mi?
- Saha kabinlerinin koruma sınıfı ve soğutma yöntemi ne; filtre değişimi bakım planında yer alıyor mu?
- Ofis, üretim ve kamera ağlarının ayrımı nasıl kurgulanmış; aradaki geçiş kuralları yazılı mı?
- Adres planı kim tarafından, hangi belgede tutulacak; yeni makine geldiğinde izlenecek süreç ne?
- Makine üreticisinin uzaktan erişimi hangi yöntemle verilecek ve kullanım kaydı tutulacak mı?
- İş üretim sürerken mi yapılacak; duruş gerekiyorsa hangi bölümlerde ve ne kadar süreyle?
- Devreye alma sonrası etiketleme, şema ve yapılandırma yedeği teslim edilecek mi; garanti ve müdahale koşulları sözleşmeye yazılsın, sözlü bilgiyle yetinmeyin.
Tesisinizin hol yerleşimini, makine parkını ve mevcut kablo yolunu konuşalım; yukarıdaki kontrolleri yaptıysanız sonuçlarını da getirin, tablo hızla netleşir. Keşif kapsamını ve koşullarını önden yazılı hâle getirmenizi öneririz. Arayın, ihtiyacınızı anlatın; ne gerektiğini birlikte çıkaralım. Ayrıntı: network hizmetleri.
Sık sorulan sorular
Fabrikada neden bakır kablo yerine fiber öneriliyor?
Kaynak makinesi, büyük motorların yol alması ve frekans dönüştürücüler geniş bir bantta elektromanyetik alan üretir; bükümlü çift bakır kablo bu alanın içinden geçtiğinde etkilenir ve sonuç genellikle net bir kopma değil, hata sayaçlarının artması ve hattın yavaşlamasıdır. Fiberin cam çekirdeği elektriksel olarak iletken olmadığı için bu alandan etkilenmez, ayrı topraklamalı yapılar arasında akım yolu oluşturmaz ve bakırın 100 m kalıcı hat sınırının ötesine gider. Makineye giden son birkaç metre çoğu kurulumda yine bakır kalır.
Endüstriyel anahtar ile ofis anahtarı arasındaki fark nedir?
Üç başlıkta ayrışırlar. Endüstriyel modeller belirgin biçimde daha geniş bir çalışma sıcaklığı aralığı için belgelenir; fansız tasarlandıkları için tozu içeri çekmez ve hareketli parça taşımazlar; DIN raya takılıp iki ayrı besleme girişi kabul edebilirler. Ofis tipi bir anahtarın çalışma sıcaklığı tipik olarak 0–45 °C bandındadır ve sıcak bir üretim holünde önce yavaşlayıp sonra kendini yeniden başlatabilir; bu da çoğu zaman ancak hat durduğunda fark edilir.
Ofis ağı ile üretim ağı gerçekten ayrılmalı mı?
Ayrım iki sebeple gündeme gelir. Makine kontrol bilgisayarları çoğu zaman üreticinin belirlediği, serbestçe güncellenemeyen yazılımlarla çalışır; ofisle aynı ağda durmaları, ofis tarafında çıkan bir zararlı yazılıma üretime ulaşan bir yol bırakır. İkincisi trafiktir: yedekleme ve büyük dosya aktarımı makine haberleşmesiyle aynı hattı paylaştığında gecikmeye duyarlı protokoller etkilenebilir. Ayrım mantıksal ya da fiziksel olabilir; aradaki geçiş kuralları yazılı tanımlanır.
Antalya’da yaz sıcağında ağ dolabında ne yapmak gerekiyor?
Önce ölçmek gerekiyor. Havalandırması sınırlı bir üretim holünde ortam sıcaklığı zaten yüksektir ve kapalı kabinet buna kendi ısısını ekler; kabinete bırakılacak bir maksimum-minimum termometre bir haftada gerçek değeri verir. Elektronikte sıcaklığın her 10 °C artışının bileşen ömrünü kabaca yarıya indirdiği kabul edilir. Filtreli fan ünitesi çoğu durumda iş görür ama filtre bakım planına yazılmalıdır; tozun ve nemin içeri girmesinin istenmediği yerlerde kapalı çevrimli ısı değiştirici gündeme gelir.
Üretim durmadan kablolama yapılabilir mi?
Bir bölümü yapılabilir. Kablo yolu hazırlığı, saha kabini montajı ve fiber çekimi çoğu durumda üretim sürerken ilerletilebilir; devreye alma, adres değişikliği ve omurga geçişi ise duruş penceresi ister. Antalya’da tarım-gıda işleme tesislerinde yoğunluk hasat ve ihracat takvimine bağlı olduğu için bu pencere turizm takvimiyle her zaman örtüşmez. İşin bölümlere ayrılıp ayrılamayacağını proje başında konuşmak gerekiyor.
Antalya İnfotech Bilişim
Kışla Mah., Şht. Binbaşı Cengiz Toytunç Cd. No:93, 07040 Muratpaşa / Antalya
Telefon: +90 549 805 78 37
İletişim ve yol tarifi

